Artykuł sponsorowany
Kiedy elektrodrążenie pozwala wykonać precyzyjny detal bez naruszania materiału
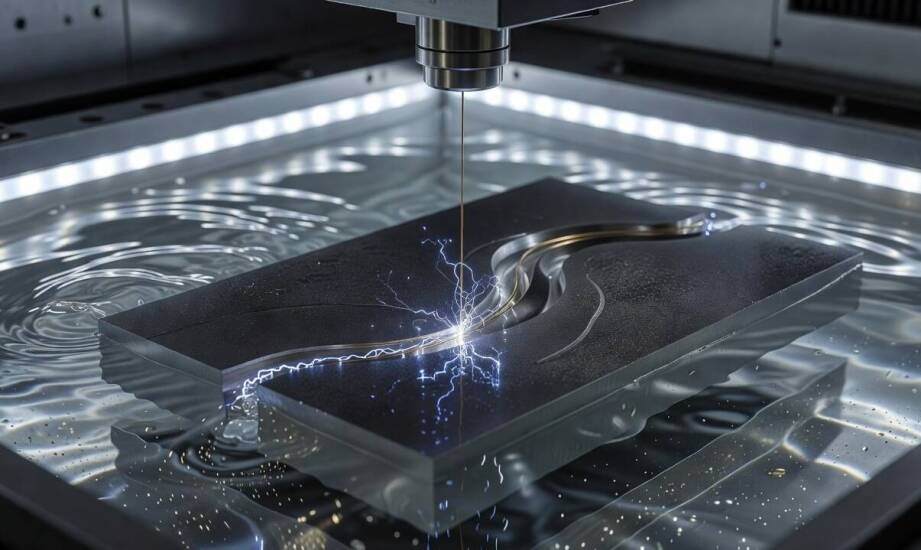
Detale metalowe o złożonej geometrii często wymykają się możliwościom tradycyjnej obróbki skrawaniem. Cienkie ścianki, ostre naroża wewnętrzne czy mikrootwory w elementach form wtryskowych wymagają specjalistycznego podejścia. Próba frezowania lub wiercenia w materiałach hartowanych prowadzi zazwyczaj do ugięcia narzędzia, powstawania zadziorów lub nawet wewnętrznych pęknięć detalu. W takich sytuacjach obróbka erozyjna staje się skutecznym rozwiązaniem, które pozwala zachować dokładność wymiarową bez wywierania mechanicznego nacisku na obrabiany element.
Jak działa erozja elektryczna w obróbce metali?
Mechanizm ten opiera się na serii impulsowych wyładowań elektrycznych pomiędzy elektrodą a docelowym materiałem, które pozostają zanurzone w cieczy dielektrycznej. Płyn ten pełni funkcję izolatora aż do momentu przebicia, a następnie chłodzi obszar roboczy i wypłukuje z niego usunięte drobiny. Każde wyładowanie odrywa mikroskopijne cząstki metalu poprzez ich punktowe topienie oraz odparowanie. Narzędzie nie dotyka bezpośrednio powierzchni detalu. Taki bezdotykowy proces eliminuje siły skrawania i chroni cienkie elementy przed odkształceniem. Krawędzie pozostają ostre, natomiast wszystkie wnęki zachowują kształt precyzyjnie odwzorowujący zaplanowaną geometrię elektrody.
Metoda ta wykazuje szczególną skuteczność po obróbce cieplnej stali, gdy surowiec osiąga twardość rzędu 60–65 HRC. Przeprowadzenie hartowania na wczesnym etapie zapobiega późniejszym odkształceniom, które stanowiłyby poważny problem przy tradycyjnym skrawaniu utwardzonych części. Jako proces ściśle oparty na przewodnictwie, elektrodrążenie metali działa wyłącznie na materiałach przewodzących prąd. Obejmuje to między innymi twarde stale narzędziowe, węgliki spiekane oraz tytan. Technologia ta nie wymaga stosowania chłodziw pod wysokim ciśnieniem, co znacznie ułatwia produkcję części o trudnodostępnych konturach.
Czym różni się drążenie wgłębne od obróbki drutowej?
Wariant wgłębny wykorzystuje specjalnie ukształtowaną elektrodę miedzianą lub grafitową. Element ten stopniowo zanurza się w materiale, tworząc specyficzne wnęki, gniazda dla form wtryskowych czy skomplikowane układy chłodzące. Rozwiązanie to wykazuje najwyższą skuteczność przy detalach wymagających trójwymiarowych kształtów wewnętrznych. Radzi sobie doskonale z wypracowaniem ostrych kątów w kieszeniach, których nie da się uzyskać obrotowym frezem.
Zupełnie inaczej przebiega proces cięcia drutowego. Maszyna wykorzystuje bardzo cienki drut jako elektrodę tnącą, co służy głównie do wycinania konturów zewnętrznych oraz wąskich profili przelotowych. Drut ten, najczęściej mosiężny i stale przewijany z obrotowej rolki, porusza się precyzyjnie wzdłuż zaprogramowanej ścieżki. Ostateczny wybór odpowiedniej technologii zależy od dostępu do obrabianej powierzchni oraz zakładanej tolerancji wymiarowej. Odpowiednio skonfigurowany wariant drutowy zapewnia idealnie gładką krawędź podczas cięcia zahartowanych stopów.
Wykonanie tak dokładnych elementów wymaga zaawansowanego zaplecza technologicznego. Zakłady zajmujące się obróbką mechaniczną, do których należy POLMET CNC, realizują podobne zlecenia na podstawie powierzonej dokumentacji technicznej. Obsługa firm z branży maszynowej i motoryzacyjnej wymusza łączenie różnych metod erozyjnych w jeden spójny cykl produkcyjny.
Sama metoda znajduje szerokie zastosowanie przy produkcji solidnych wykrojników, matryc, łopatek do turbin czy mikroelementów dla przemysłu samochodowego. Wszędzie tam, gdzie frezowanie w pięciu osiach napotyka wyraźne ograniczenia, procesy bezdotykowe skutecznie rozwiązują problem obróbki zbyt twardego surowca.
Wybór obróbki erozyjnej staje się w pełni uzasadniony z punktu widzenia ekonomii i technologii wszędzie tam, gdzie obrabiane detale przyjmują bardzo złożone kształty. Metoda sprawdza się zwłaszcza po przeprowadzonej obróbce cieplnej, gdy wymagane tolerancje wymiarowe wykraczają znacznie poza standardy narzędzi skrawających. Cały proces wykazuje największą rentowność przy produkcji jednostkowej oraz małoseryjnej. Producent zyskuje pewność zachowania ostrych krawędzi i eliminuje ryzyko mikropęknięć w strukturze materiału. Przy znacznie prostszych geometriach lub miękkich stopach standardowe toczenie pozostaje rozwiązaniem dużo bardziej wydajnym. Decyzja o wdrożeniu drążenia wymaga gruntownej analizy rysunku technicznego oraz weryfikacji wymagań powierzchniowych. Niekiedy specyfikacja nie dopuszcza obecności charakterystycznej warstwy przetopionej, co narzuca konieczność wykonania ostatecznego szlifowania.
Kategorie artykułów
Polecane artykuły

Jak nowoczesny sprzęt wpływa na skuteczność stomatologicznego leczenia?

Jakie są najważniejsze cechy, które powinien mieć nowoczesny tipi namiot?

Rola fotografii wnętrz w kreowaniu wizerunku komercyjnych przestrzeni
